HABERLER
 Ev / Haberler / Sektör haberleri / Helisel Dişli Sert Diş Yüzeyi Redüktörünü Ağır Hizmet Tahrikleri için Doğru Seçim Yapan Nedir?
 2026.11.20
 Sektör haberleri
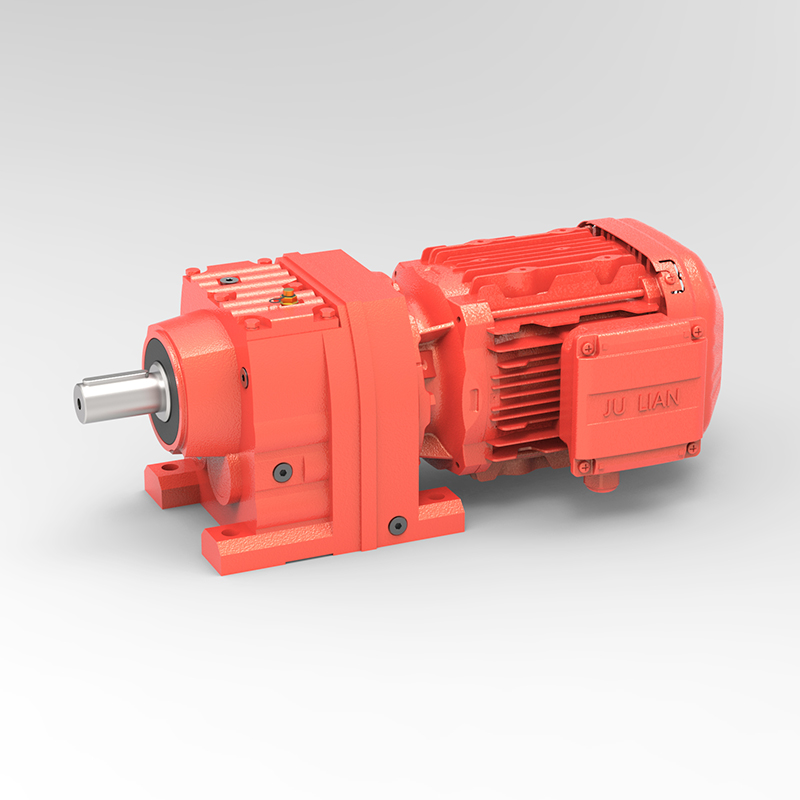
Herhangi bir tesis mühendisine, sürekli bir proses hattında hangi bileşenin en çok plansız duruşlara neden olduğunu sorun; cevap genellikle dişli tahrikini içerir. Hız düşürücüler konveyörlerin, karıştırıcıların, fırınların ve ekstruderlerin merkezinde yer alır ve arızalandıklarında bunun bedelini tüm hat öder. Bu yüzden bir helisel dişli sert diş yüzeyi redüktörü yüklerin yüksek, görev çevrimlerinin uzun ve bakım aralıklarının kısa olduğu yerlerde standart bir seçim haline geldi.
Cazibe kanıtlanmış iki fikrin birleşiminden geliyor. Helisel dişli sistemi, dişleri çapraz bir çizgi boyunca kademeli olarak kavrar, bu da düz kesimli dişlere göre daha yumuşak hareket ve daha sessiz çalışma sağlar. Sert diş yüzeyi teknolojisi daha sonra bu dişlere sertleştirilmiş, aşınmaya dayanıklı bir çalışma yüzeyi ekler. Sonuç olarak, aynı fiziksel zarf önemli ölçüde daha fazla tork taşıyabilir ve aşındırıcı veya şok yüklü koşullar altında çok daha uzun süre dayanabilir.
Alıcılar genellikle bu birimleri kilovat başına fiyata göre değerlendirir, ancak deneyimli belirleyiciler toplam sahip olma maliyetine bakar. Arıza süresi, değiştirme işçiliği, yağlayıcı tüketimi ve verimsiz ağ oluşturma nedeniyle kaybedilen enerjinin tümü, yıllar süren çalışma boyunca birikir. On yıl boyunca sessizce çalışan biraz daha pahalı bir disk, büyük bir farkla daha ucuz bir seçim olabilir.
Bu makalede tasarımın nasıl çalıştığı, nerede en iyi performansı gösterdiği, hangi performans rakamlarının önemli olduğu ve uygulamanıza uygun ünitenin nasıl seçileceği açıklanmaktadır. Amaç pratiktir. Okuduktan sonra, spesifikasyonu net bir şekilde çerçeveleyebilmeli ve güvenilir bir sürücüyü erken müdahale gerektiren bir sürücüden ayıran soruları anlayabilmelisiniz.
Bu redüktör sınıfının belirleyici özelliği dişli dişlerine uygulanan ısıl işlemdir. Boşluklar tipik olarak düşük karbonlu alaşımlı çelikten yapılır, nihai geometriye yakın şekilde işlenir ve daha sonra karbonun her dişin dış katmanına yayılması için karbonlanır. Parça daha sonra söndürülür; bu, zenginleştirilmiş katmanı sert martenzite dönüştürürken çekirdek daha sert ve daha esnek kalır.
Pratik anlamda, sertleştirilmiş diş yanakları genellikle 58 ila 62 HRC aralığında bir yüzey sertliğine ulaşırken çekirdek nispeten yumuşak kalır. Bu kombinasyon önemlidir çünkü yüzey çukurlaşmaya ve aşınmaya karşı dayanıklıdır, çekirdek ise çatlamadan şoku emer. Etkin kasa derinliği genellikle modül boyutuna ve beklenen temas gerilimine göre seçilen yaklaşık 1,0 ila 2,5 milimetre arasındadır.
Isıl işlemin ardından hassas taşlama, diş profilini eski haline getirir ve söndürme sırasında ortaya çıkan çarpıklıkları ortadan kaldırır. Taşlama, sertleştirilmiş bir dişliyi yalnızca güçlü bir dişliden gerçekten hassas ve sessiz bir dişliye dönüştüren şeydir. Tedarikçileri karşılaştırırken sorulması gereken en önemli kalite belirteçlerinden biridir çünkü sertleşmiş ancak taşlanmamış bir diş gürültülü olabilir ve erken kenar aşınmasına yatkın olabilir.
Helisel dişler şaft eksenine açılı olarak kesilir, böylece temas dişin bir ucunda başlar ve dişliler döndükçe yüzey boyunca yayılır. Düz dişler aynı anda tüm genişlikleri boyunca birbirine geçer. Bu tek fark, iki tasarım arasındaki performans farkının çoğunu açıklamaktadır ve sessiz çalışmanın ve düzgün tork aktarımının önemli olduğu uygulamalarda sarmal geometrinin hakim olmasının nedeni de budur.
| Görünüş | Helisel Sert Diş | Düz Dişli |
|---|---|---|
| Meshleme pürüzsüzlüğü | Kademeli, düşük titreşim | Ani nişan |
| Nominal hızda gürültü | Daha düşük, genellikle 70'lerin desibel aralığında | Daha yüksek ve daha tonal |
| Çerçeve boyutuna göre yük kapasitesi | Yüksek, sertleştirilmiş kenarlarla güçlendirilmiş | Orta ila yüksek |
| Eksenel itme | Üretilen, rulmanlarla taşınmalıdır | Yok |
| Aşama başına tipik verimlilik | Yüzde 96 ila 98 | Yüzde 97 ila 99 |
Helisel dişliler eksenel itme kuvveti üretir ve yatak düzeninin bunu taşıyacak şekilde tasarlanması gerekir. Düz dişliler bu itme kuvvetini önler ancak gürültü ve darbeli yükleme nedeniyle ceza öderler. Sessiz çalışmanın ve yüksek tork yoğunluğunun her ikisinin de önemli olduğu çoğu endüstriyel sürücü için, sertleştirilmiş kanatlarla birleştirilmiş helisel geometri tercih edilir. Spur tasarımları çok düşük hızlar veya gürültünün sorun olmadığı basit, düşük maliyetli görevler için mantıklı olmaya devam ediyor.
Veri sayfasındaki sayılar yalnızca neyi temsil ettiklerini biliyorsanız faydalıdır. Nominal tork sürekli kapasiteyi tanımlarken tepe tork, başlatma gibi kısa aşırı yükler sırasında dişlilerin neye dayanabileceğini tanımlar. Servis faktörü, tahrik edilen makinenin her gün ne kadar sıkı çalıştığını hesaba katarak ikisini birbirine bağlar. Termal derecelendirme, yağ sıcaklığı sınırlayıcı bir faktör haline gelmeden önce mahfazanın ne kadar ısıyı dağıtabileceğini tanımlar ve bu rakam genellikle kapalı veya sıcak kurulumlarda mekanik kapasiteden daha önemlidir.
Dişlerin arasındaki küçük boşluk olan boşluk, konumlandırma doğruluğunu ve şok davranışını etkiler. Düşük boşluklu tasarımlar indeksleme ve ters çevirme görevlerine uygundur, standart boşluk ise çoğu konveyör ve mikser için yeterlidir. Her zaman tedarikçinin hangi tolerans bandını teklif ettiğini doğrulayın; çünkü fark, ters çevirme uygulamasında sürücünün davranışını değiştirebilir.
Sert diş yüzeyli helisel redüktörler, yüklerin ağır olduğu, başlatma ve durmaların sık olduğu ve ortamın zorlu olduğu yerlerde en yüksek değeri sağlar. Tipik uygulama alanları şunları içerir:
Kimyasal karıştırma Konveyör sürücüleri Çimento ve maden işleme Kağıt yapımı Tahıl işleme Kauçuk ve plastik ekstrüzyonu Metalurji Çevresel ekipman
Her durumda, sürücüden iletim hızından daha fazlasını yapması istenir. Şoku absorbe etmeli, kirlenmeye dayanmalı ve uzun vardiyalar boyunca çalışmaya devam etmelidir ve bu kombinasyon, sertleştirilmiş sarmal geometrinin itibarını tam olarak kazandığı yerdir.
Orta büyüklükteki bir çimento fabrikası, yumuşak dişli bir dişli redüktörle tahrik edilen bir toplu taşıma konveyörünü çalıştırıyordu. Ünite kağıt üzerinde yeterli görünüyordu ancak dişlilerinde yaklaşık her 14 ayda bir çukurlaşma ve diş aşınması görülüyordu. Her değişim, hizalama kontrolleri ve yağ değişimleri de dahil olmak üzere yaklaşık iki günlük hat kesintisi gerektiriyordu.
Tesis, sık yüklü başlatmaları hesaba katmak için sürücüyü daha yüksek servis faktörüne sahip sert diş yüzeyli helisel redüktörle değiştirdi. Yeni kurulumda bir yağ banyolu yağlama sistemi kullanıldı, devreye alma sırasında lazer hizalama yapıldı ve bakım rutinine üç aylık yağ analizi eklendi.
30 ay sonra yapılan incelemede aktif kanatlarda herhangi bir çukurlaşma görülmedi ve tahrikin yıllık planlanmamış aksama süresi kabaca 40 saatten 10 saatin altına düştü. Buradan alınacak ders, tek bir tasarımın evrensel olarak üstün olduğu değildi. Sertlik, geometri, servis faktörü ve bakım disiplininin bir araya getirilmesi sonucu ortaya çıktı.
Yapılandırılmış bir yaklaşım çoğu boyutlandırma hatasını önler. Teklif istemeden önce aşağıdaki sırayı inceleyin; böylece herhangi bir tedarikçiyle çok daha etkili bir şekilde iletişim kuracak ve doğrudan karşılaştırılabilir teklifler alacaksınız.
Sıranın yük tanımından ortama doğru hareket ettiğine dikkat edin. İlk adımları atlamak ve doğrudan katalog modeline geçmek, bir ünitenin gerçek çalışma koşullarına göre normalden küçük kalmasının en yaygın nedenidir.
Erken arızaların çoğu, bir avuç önlenebilir hataya dayanır. Teknik özellikler ve devreye alma sırasında bu kalıplara dikkat edin.
Hatta iyi tanımlanmış sert diş yüzeyi helisel dişli redüktör tasarım yaşamına ulaşabilmek için disiplinli bir bakıma ihtiyaç duyar. Bakımın karmaşık olması gerekmez ancak tutarlı olması gerekir.
Yağ analizi özel bir vurguyu hak ediyor. Artan demir parçacığı sayıları genellikle bir dişli sorununun duyulmasından haftalar veya aylar önce ortaya çıkar ve bu da bakım ekiplerine acil bir duruma müdahale etmek yerine kontrollü bir müdahale planlamaları için zaman tanır.
Sert diş yüzeyi redüktörleri, sertleştirilmiş bir dış katmana (tipik olarak 58 ila 62 HRC civarında) ve daha sert bir göbeğe sahip karbonlanmış ve su verilmiş dişli dişlerine sahiptir. Bu, aynı boyutta oyuklanma ve aşınmaya karşı çok daha iyi direnç sağlar; bu da özellikle ağır veya şok yüklü işlerde daha yüksek yük kapasitesi ve daha uzun hizmet ömrü anlamına gelir.
Her zaman olmasa da sessiz, düzgün tork aktarımına ihtiyaç duyan çoğu endüstriyel sürücü için daha iyidir. Helisel dişliler kademeli olarak devreye girer ve daha az gürültü üretirken, düz dişliler eksenel itmeyi önler ve çok düşük hızlarda daha basit olabilir. Doğru seçim gürültü sınırlarına, hıza, yük düzenine ve kullanabileceğiniz yatak düzenine bağlıdır.
Uygulamanız yük altında sık başlatma, yüksek darbe veya ters dönme torku, uzun günlük çalışma saatleri, tozlu veya sıcak ortamlar veya sıkı gürültü limitleri içeriyorsa sert diş yüzeyi helisel tasarımını düşünün. Görev hafifse, aralıklıysa ve sessiz çalışma sorun teşkil etmiyorsa, daha basit bir ünite yeterli ve daha ekonomik olabilir.
Çalışma sıcaklığı, yağlayıcının durumu ve hizalama en etkili üç faktördür. Yüksek yağ sıcaklığı yağlama maddesinin ömrünü kısaltır, kirlenme aşınmayı hızlandırır ve yanlış hizalama her dişteki yük düzenini değiştirir. Bu koşulların düzenli denetim ve yağ analizi yoluyla takip edilmesi, bakım aralığının sabit tahmin yerine gerçek duruma göre ayarlanmasına olanak tanır.
Önerilen ürünler

 En